Maximiser l'utilité du périmètre reste l'un des principaux défis spatiaux dans la conception moderne des cuisines et des ouvrages en menuiserie architecturale. Les espaces d'angle présentent des obstacles géométriques où des surfaces perpendiculaires se croisent, entraînant fréquemment des vides inaccessibles ou une intégrité structurelle compromise si mal conçus. Pour les promoteurs immobiliers commerciaux, les directeurs d'approvisionnement en logements multifamiliaux et les entrepreneurs d'intérieur haut de gamme, résoudre ces intersections nécessite un équilibre aigu entre ingénierie technique, intégration de matériel spécialisé et fabrication de masse répétable. Sécuriser un exportateur fiable de meubles d'angle comble le fossé entre des dessins techniques architecturaux complexes et une livraison sur site évolutive et sans défaut.
Les exportations de meubles exigent une précision à haute tolérance. Une carcasse standard nécessite une stabilité de base, tandis que les unités d'angle supportent des charges mécaniques asymétriques, des mécanismes de pivot dynamique complexes et des marges de dégagement serrées. Une différence d'un millimètre dans l'équerrage de la carcasse ou l'adhérence du chant augmente les problèmes sur toute une ligne d'installation, interrompant les flux de travail sur site et augmentant les frais d'exploitation. Examiner les plans techniques, les technologies de production, les sciences des matériaux et les flux logistiques qui définissent la fabrication moderne des meubles d'angle fournit une feuille de route objective pour les équipes d'approvisionnement internationales.
Typologies géométriques et ingénierie mécanique dans l'architecture d'angle
Spécifier les ouvrages en menuiserie d'angle nécessite de naviguer à travers des empreintes architecturales distinctes, chacune dictant des dégagements internes spécifiques, des mouvements de charnières et des vecteurs de charge. Les projets commerciaux déploient généralement trois typologies structurelles principales, chacune portant des contraintes d'ingénierie uniques.
- Bases d'angle aveugles : Utilisant une seule porte fonctionnelle adjacente à un panneau décoratif vide, ces unités s'étendent en continu dans une course intersectante. Le principal défi mécanique réside dans la profondeur d'accès. Sans accessoires mécaniques spécialisés, la section aveugle crée des zones mortes profondes et sombres. L'ingénierie doit tenir compte du dégagement de la porte par rapport aux poignées de tirage intersectantes, nécessitant des calculs précis de bandes de remplissage.
- Unités en L (diagonale à 90 degrés ou pliantes) : Suivant le profil du coin de la pièce directement, les unités en L déploient soit des portes pliantes liées par des charnières spécialisées à 170 degrés, soit des façades angulaires ouvertes. Les variantes pliantes nécessitent des tolérances d'écart précises pour éviter le blocage bord à bord pendant les cycles de balancement simultanés, exigeant une stabilisation rigide du cadre.
- Meubles diagonaux (incliné) : Reliant l'intersection par une façade avant diagonale à 45 degrés, ces conceptions augmentent considérablement le volume interne. Cependant, elles modifient les gabarits de fabrication des plans de travail et nécessitent des portées profondes, déplaçant le poids structurel vers l'avant vers la façade en porte-à-faux.
La stabilité structurelle commence par une construction de carcasse rigide. Les agencements diagonaux et aveugles subissent intrinsèquement un stress torsionnel inégal lorsque les étagères internes ou les bras mécaniques sont chargés à pleine capacité. Les lignes de production de qualité supérieure éliminent la déformation structurelle en abandonnant le panneau standard de 15 mm au profit de composants structurels équilibrés de 18 mm ou 20 mm, complétés par des entretoises supérieures continues et des rails de stabilisation arrière ancrés par des fixations mécaniques haute densité.
Substrats Matériaux, Intégrité du Noyau et Performance Environnementale
La sélection du substrat détermine comment l'assemblage fini résiste aux fluctuations d'humidité, à l'usure mécanique et aux environnements d'expédition transocéaniques. Un exportateur de meubles d'angle expérimenté privilégie les matériaux de base qui combinent rigidité structurelle et conformité stricte aux émissions chimiques.
Compositions de Noyau en Bois Ingénierie
Le panneau de fibres à densité moyenne (MDF) et le panneau de particules (Chipboard) restent la référence pour les meubles de cuisine contemporains. Le panneau de particules utilisé dans les carcasses d'angle de qualité export doit répondre aux critères de résistance à l'humidité (classification MR ou P3/P5). Le panneau de particules de qualité standard se dilate rapidement lorsqu'il est soumis à une humidité pénétrante par les bords, compromettant la rétention des vis de charnière. Les meubles de qualité supérieure spécifient fréquemment du contreplaqué multi-couches de qualité marine et haute densité pour les coins de base, en particulier sous les emplacements d'évier où l'exposition à l'humidité augmente. Le contreplaqué offre une résistance à la flexion supérieure, résistant à la rupture par cisaillement sous les charges dynamiques créées par des plateaux extensibles prolongés.
Traitements de Surface et Normes de Scellement des Bords
Les stratifiés, les mélamines fusionnées thermiquement (TFM) et les placages de bois naturel nécessitent un scellement hermétique des bords pour isoler les fibres du noyau des conditions atmosphériques ambiantes. Les adhésifs thermofusibles conventionnels à base d'éthylène-acétate de vinyle (EVA) échouent avec le temps dans des environnements humides, laissant une ligne de colle visible qui s'affaiblit sous stress thermique. Les spécifications de fabrication modernes exigent des technologies d'adhésifs réactifs en polyuréthane (PUR) ou un bandage de bord à joint zéro direct à air chaud/laser. Le PUR forme des liaisons chimiques à l'intérieur des fibres du substrat, produisant une ligne de liaison presque invisible avec une résistance à l'humidité et une stabilité thermique allant de moins 40 à plus de 100 degrés Celsius.
Émissions et Certification Environnementale
Les cadres d'approvisionnement internationaux exigent une vérification certifiée des niveaux de composés organiques volatils (COV). La fabrication de menuiserie de qualité respecte des seuils d'émission rigoureux, satisfaisant aux normes de la California Air Resources Board (CARB) Phase 2, EPA TSCA Titre VI et européennes E1/E0. L'approvisionnement durable impose la certification de la chaîne de custody du Forest Stewardship Council (FSC), vérifiant que les fibres de bois proviennent de forêts gérées de manière durable.
Kinematics de Quincaillerie : Maximiser la Capacité Volumétrique Inaccessible
Un meuble d'angle fonctionne aussi efficacement que sa quincaillerie mécanique. Les étagères stagnantes à l'intérieur d'un module d'angle de 900 mm de profondeur sont fondamentalement obsolètes dans un design haut de gamme. L'approvisionnement en unités de qualité commerciale nécessite une analyse des systèmes de quincaillerie cinématique conçus pour des charges élevées et une endurance cyclique.
Systèmes d'Optimisation Mécanique
- LeMans / Plateaux à Rein: Dotés d'étagères flottantes courbées de manière organique qui s'articulent complètement à l'extérieur de l'enveloppe de la carcasse, ces systèmes reposent sur des colonnes de montage verticales fixées au mur et à la base de la carcasse. L'accent en ingénierie repose entièrement sur la résistance à la traction du bras pivotant et sur des amortisseurs de décélération lisses, supportant plus de 25 kilogrammes par plateau sans déformation vers le bas.
- Magic Corner / Tiroirs Articulés: Utilisant des cadres montés sur la porte avant liés à des châssis coulissants internes, l'ouverture de l'assemblage avant tire simultanément les paniers à fil arrière internes vers l'avant le long de rails inférieurs robustes. Des glissières à billes de haute qualité et des bras de liaison en acier laminé à froid sont non négociables ici pour éliminer le basculement et l'affaissement de la porte.
- Lazy Susans à Trois Quarts et Plein Cercle: Centrés sur un poteau central en acier réglable, les carrousels rotatifs restent un élément de base pour les agencements symétriques en L. Les itérations modernes privilégient la rotation indépendante des plateaux avec des bases texturées antidérapantes, des protections de bord intégrées et des détentes mécaniques à centrage doux qui guident silencieusement les portes en alignement.
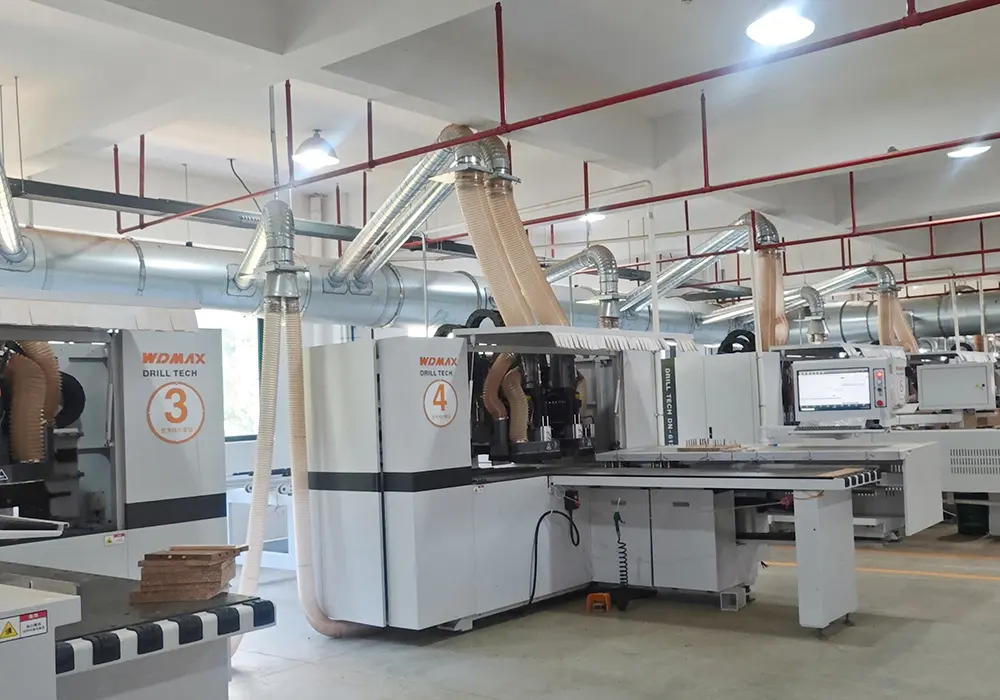
Les fabricants leaders intègrent du matériel provenant de producteurs de matériel certifiés à l'échelle mondiale tels que Blum, Grass ou Kesseböhmer, garantissant que les éléments dynamiques garantissent un minimum de 50 000 à 100 000 cycles opérationnels sous des charges maximales. Essent Home conçoit des sous-assemblages internes de cabinet autour de motifs de perçage CNC pré-percés assortis à la demi-millimètre, garantissant une compatibilité de montage sans jeu avec ces systèmes cinématiques haute performance.
Évaluation d'un Exportateur Fiable de Cabinets d'Angle
Trouver un partenaire de fabrication compétent nécessite de regarder au-delà des simples finitions de surface esthétiques. Les acheteurs commerciaux ont besoin d'une confiance absolue dans l'évolutivité industrielle, les machines de fabrication de précision et les écosystèmes d'assurance qualité rigoureux.
Nesting CNC Automatisé et Tolérances
La production moderne de menuiserie volumétrique dépend de centres d'usinage à commande numérique par ordinateur (CNC) de haute précision. La découpe de panneaux, le perçage vertical, le perçage en ligne et le rainurage horizontal des bords devraient idéalement s'exécuter dans des environnements de nesting automatisés synchronisés. Le repositionnement manuel humain pendant la fabrication introduit des erreurs géométriques cumulatives. Un exportateur de cabinets d'angle de premier plan maintient des tolérances de production automatisées dans ±0,3 mm sur des séries à grande échelle, garantissant que chaque mortaise, trou de tourillon et poche de verrou à came s'interface parfaitement lors de l'assemblage sur site.
Points de Contrôle de Qualité Rigoureux
Une installation de fabrication de niveau entreprise déploie des protocoles formels de Contrôle de Qualité (CQ) à chaque phase de production. Cela inclut le contrôle de qualité des matériaux entrants (IQC) testant la teneur en humidité et la densité du noyau, le contrôle de qualité en cours de processus (IPQC) vérifiant le dérive dimensionnelle et la résistance d'adhésion du revêtement des bords via des tests de pelage, et le contrôle de qualité final (FQC). Avant l'emballage, des maquettes complètes de la carcasse doivent être érigées sur les sols de staging de l'usine pour tester l'équerrage, la cohérence de l'ouverture de la porte (standardisée à des marges de 2,5 mm à 3 mm) et l'équilibre cinématique sous charge.
Des installations comme Essent Home établissent une traçabilité de bout en bout à travers les lignes de production par lots. Le scan standardisé des codes-barres des composants individuels confirme que tous les panneaux usinés, les pièces scellées sur les bords et les paquets de matériel d'assemblage complémentaires s'alignent avec les dessins de projet avant d'atteindre la logistique d'emballage.
Protocoles d'ingénierie de l'emballage et de logistique internationale
L'exportation de menuiserie sur mesure à travers des voies commerciales intercontinentales expose les meubles en caisse à des impacts dynamiques, des résonances de vibration, une saturation d'humidité et des extrêmes climatiques maritimes. Assurer l'intégrité des produits spécialisés exige une science de l'emballage délibérée.
Optimisation du fret en kit (RTA) versus entièrement assemblé
L'efficacité logistique dicte le format d'expédition choisi en fonction des capacités du site de destination :
- Kit (Prêt à assembler) : Offre une utilisation exceptionnelle de l'espace dans le conteneur, minimisant les métriques de fret en mètres cubes (CBM). Les couches d'emballage haute densité utilisent des boîtes extérieures en carton ondulé en nid d'abeille lourd, séparées par des feuilles de mousse en polyéthylène haute densité (EPE) pour éliminer les micro-abrasions de surface. Les bords des panneaux sont sécurisés à l'aide de protections d'angle en plastique moulé multicouche capables d'absorber des vitesses d'impact sur les bords substantielles pendant le transport intermodal.
- Rigide (Assemblé en usine) : Réduit considérablement les délais d'installation sur site et les coûts de main-d'œuvre dans les marchés commerciaux à coût élevé. Les carcasses entièrement serrées, collées et carrées nécessitent un renforcement interne robuste pour empêcher les forces de basculement dynamiques de desserrer les joints pendant le transit en conteneur. L'emballage externe exige des caisses en bois renforcées ou des boîtes d'expédition en contreplaqué fermées construites selon les normes phytosanitaires ISPM 15 traitées à la chaleur.
Protection de l'environnement lors du transit maritime
Les conteneurs traversant les zones équatoriales subissent des chutes de température ambiante dramatiques, générant des cycles de "pluie de conteneur" ou de condensation interne. Un exportateur professionnel de meubles d'angle intègre des sachets dessiccants contenant du chlorure de calcium à l'intérieur de chaque enveloppe d'unité emballée, enveloppant les boîtes individuelles dans un film étirable hermétiquement scellé et résistant à la déchirure. Cette étape neutralise les pics d'humidité relative, empêchant le gonflement du substrat, le délaminage du placage ou l'oxydation prématurée de la surface sur les coulisses cinématiques en acier.
Questions Fréquemment Posées (FAQ)
Comment les meubles d'angle aveugles diffèrent-ils des meubles d'angle standard en termes de spécifications de fabrication ?
Les meubles d'angle aveugles présentent une zone de carcasse prolongée et non visible qui se glisse derrière une série de meubles intersectants, nécessitant un matériel d'accès intérieur précis et un panneau aveugle non fonctionnel. Mécaniquement, ils nécessitent des charnières de porte à dégagement décalé spécialisées (généralement des charnières pour portes épaisses de 95° à 110°) et des renforts internes prolongés pour soutenir des plateaux pivotants dynamiques. Les bases d'angle standard, telles que les unités diagonales ou en L à 90 degrés, distribuent les charges de manière symétrique, ont deux panneaux d'accès visibles ou des portes pliantes, et utilisent des carrousels à pôle central ou des cloisons intérieures angulaires.
Quel substrat de base offre le meilleur équilibre entre la rétention des vis et la stabilité pour les meubles d'angle ?
Le contreplaqué résistant à l'humidité haute densité (noyau en bouleau ou en eucalyptus de 7 plis à 9 plis) offre la meilleure performance structurelle pour les meubles d'angle en raison de son orientation de grain croisée. Cette structure maximise la résistance à la rétention des vis le long des plans de face et de bord, ce qui est crucial lors de la fixation de supports de matériel en porte-à-faux. Pour les projets équilibrant des critères structurels avec des paramètres budgétaires, le panneau de particules résistant à l'humidité (grade P5) traité avec de la mélamine haute pression équilibre la stabilité de surface plate avec une durabilité dimensionnelle adéquate.
Les unités de meubles d'angle peuvent-elles être expédiées pré-assemblées avec le matériel de tirage pré-installé ?
Le matériel cinématique est généralement séparé de la carcasse principale pendant le transit. Bien que la carcasse puisse être expédiée entièrement assemblée et serrée, les éléments métalliques lourds en mouvement — tels que les étagères jumelées articulées ou les carrousels extractibles — sont généralement emballés à plat dans des sous-cartons distincts utilisant des trous pilotes pré-percés. Pré-installer des systèmes mécaniques mobiles à l'intérieur du meuble laisse des composants métalliques lourds susceptibles de se déplacer pendant le transit maritime, ce qui peut couper les vis de montage internes ou fracturer structurellement les murs de la carcasse environnante.
Quelle technologie de chant est la mieux adaptée pour prévenir le délaminage sur les meubles d'exportation ?
Le chant en polyuréthane réactif (PUR) et le chant à joint zéro par air chaud/laser sont supérieurs aux adhésifs EVA traditionnels. Le PUR crée une liaison chimique irréversible qui scelle le cœur contre la vapeur, l'humidité ambiante et la chaleur élevée. Ce processus laisse une ligne de joint extrêmement fine et étanche, garantissant que le périmètre du meuble ne se délaminera pas, même pendant le transit maritime ou un placement à long terme dans des installations côtières chaudes et humides.
Comment un exportateur de meubles d'angle gère-t-il les tolérances dimensionnelles lors de la combinaison du bois avec des mécanismes métalliques complexes ?
La précision est gérée en ancrant à la fois l'usinage des panneaux et la fabrication des composants métalliques à des modèles numériques CAD/CAM synchronisés. Les panneaux en bois sont découpés et percés à l'aide de routeurs CNC de haute précision fonctionnant dans une tolérance active de ±0,3 mm à ±0,5 mm. Parallèlement, les rails métalliques, les plaques de montage et les bras pivotants sont fabriqués par découpe laser et matrices de stamping automatisées. Des maquettes d'essai en usine sont réalisées où les séries de matériel sont montées directement sur les panneaux de la ligne de production pour garantir la fluidité mécanique, la fermeture des portes sans accrochage et des lignes d'ombre uniformes avant l'emballage.
Partenariats d'approvisionnement et de fabrication sur mesure
Équilibrer l'efficacité spatiale, la durabilité architecturale et l'évolutivité de la production nécessite une ingénierie systématique. De la sélection des substrats et de la durabilité de la liaison chimique à l'usinage CNC automatisé et à la conception d'emballages protecteurs, chaque étape de la chaîne de production influence le succès d'une installation intérieure. S'associer à un fabricant dédié élimine la volatilité du processus d'approvisionnement, fournissant le mobilier de précision exigé par les développements commerciaux de haut niveau, multi-familiaux et hôteliers.
Soumettez vos plans architecturaux, vos calendriers de matériel et vos spécifications de projet complètes directement à l'équipe d'ingénierie d'Essent Home pour initier une analyse de faisabilité de fabrication détaillée, la planification de prototypes et un examen des prix de gros compétitifs.