Die Maximierung der Perimeternutzung bleibt eine der primären räumlichen Herausforderungen im modernen Küchen- und architektonischen Tischlerdesign. Eckenräume stellen geometrische Hürden dar, an denen sich senkrechte Flächen schneiden, was häufig zu unzugänglichen Hohlräumen oder beeinträchtigter struktureller Integrität führt, wenn sie unsachgemäß konstruiert sind. Für gewerbliche Immobilienentwickler, Beschaffungsleiter für Mehrfamilienhäuser und hochwertige Innenausbauer erfordert die Lösung dieser Schnittstellen ein feines Gleichgewicht zwischen technischer Ingenieurskunst, spezialisierter Hardware-Integration und wiederholbarer Massenproduktion. Die Sicherstellung eines zuverlässigen Exporteurs für Eckschränke überbrückt die Kluft zwischen komplexen architektonischen Werkstattzeichnungen und skalierbarer, fehlerfreier Baustellenlieferung.
Der Export von Schränken erfordert hochpräzise Toleranzen. Ein Standardkorpus benötigt grundlegende Stabilität, während Eckeinheiten asymmetrische mechanische Lasten, komplexe dynamische Drehmechanismen und enge Freiraumgrenzen tragen. Eine Millimeterabweichung in der Quadratheit des Korpus oder der Haftung der Kantenverkleidung wirkt sich auf die gesamte Installationslinie aus, stoppt die Arbeitsabläufe auf der Baustelle und treibt die Betriebskosten in die Höhe. Die Untersuchung der technischen Blaupausen, Produktionstechnologien, Materialwissenschaften und Logistikabläufe, die die moderne Herstellung von Eckschränken definieren, bietet ein objektives Fahrplan für internationale Beschaffungsteams.
Geometrische Typologien und Maschinenbau in der Eckarchitektur
Die Spezifikation von Eck-Tischlerarbeiten erfordert die Navigation durch unterschiedliche architektonische Grundrisse, die jeweils spezifische interne Freiräume, Scharnierbewegungen und Lastvektoren vorschreiben. Gewerbliche Projekte setzen typischerweise drei primäre strukturelle Typologien ein, die jeweils einzigartige ingenieurtechnische Einschränkungen mit sich bringen.
- Blinde Eckbasen: Diese Einheiten nutzen eine funktionale Tür neben einem leeren dekorativen Panel und verlaufen kontinuierlich in einen sich kreuzenden Verlauf. Die primäre mechanische Herausforderung liegt in der Zugänglichkeitstiefe. Ohne spezialisierte mechanische Beschläge schafft der blinde Abschnitt tiefe, dunkle tote Zonen. Das Ingenieurwesen muss die Türfreigabe gegenüber sich kreuzenden Zuggriffen berücksichtigen, was präzise Berechnungen der Füllstreifen erfordert.
- L-förmig (90-Grad-Diagonal oder Bi-Fold): Diese L-förmigen Einheiten folgen direkt dem Profil der Zimmerecke und setzen entweder Bi-Fold-Türen ein, die über spezialisierte 170-Grad-Scharnieren verbunden sind, oder offene, schräg angeordnete Fronten. Bi-Fold-Varianten erfordern präzise Spalt-Toleranzen, um ein Verkleben von Kante zu Kante während gleichzeitiger Schwenkzyklen zu verhindern, was eine starre Rahmenstabilisierung erfordert.
- Diagonale (schräge) Schränke: Diese Designs überbrücken die Schnittstelle über eine diagonale 45-Grad-Frontfläche und erweitern das interne Volumen erheblich. Sie verändern jedoch die Fertigungsvorlagen für Arbeitsplatten und erfordern tiefe Reichweiten, wobei das strukturelle Gewicht nach vorne zur freitragenden Frontfläche verschoben wird.
Die strukturelle Stabilität beginnt mit einer starren Korpus-Konstruktion. Diagonale und blinde Anordnungen erfahren von Natur aus ungleichmäßige torsionale Spannungen, wenn interne Regale oder mechanische Arme bis zur Kapazität beladen sind. Premium-Produktionslinien beseitigen strukturelle Verformungen, indem sie standardmäßige 15-mm-Verkleidungen zugunsten von 18-mm- oder 20-mm-ausgewogenen Strukturkomponenten aufgeben, ergänzt durch kontinuierliche obere Streben und hintere Stabilisierungsschienen, die durch hochdichte mechanische Befestigungen verankert sind.
Materialsubstrate, Kernintegrität und Umweltleistung
Die Auswahl des Substrats bestimmt, wie die fertige Tischlerei Feuchtigkeitsschwankungen, mechanischem Verschleiß und transozeanischen Versandbedingungen standhält. Ein erfahrener Eckschrankexporteur priorisiert Kernmaterialien, die strukturelle Steifigkeit mit strengen Anforderungen an chemische Emissionen kombinieren.
Zusammensetzungen von Holzwerkstoffen
Mitteldichte Faserplatten (MDF) und Spanplatten (Chipboard) bleiben die Basis für zeitgemäße Küchenschränke. Spanplatten, die in exportfähigen Eckkorpussen verwendet werden, müssen feuchtigkeitsbeständige Kriterien (MR oder P3/P5-Bewertung) erfüllen. Standard-Spanplatten dehnen sich schnell aus, wenn sie Feuchtigkeit ausgesetzt sind, was die Schraubenhaltung der Scharniere beeinträchtigt. Premium-Tischlerarbeiten spezifizieren häufig Marine-Qualität, hochdichte Mehrschicht-Sperrholz für die unteren Ecken, insbesondere unter Spülen, wo die Feuchtigkeitsbelastung ansteigt. Sperrholz bietet eine überlegene Biegefestigkeit und widersteht Scherfehlern unter den dynamischen Lasten, die durch verlängerte Ausziehfächer entstehen.
Oberflächenbehandlungen und Standards für Kantendichtungen
Laminate, thermisch verbundene Melamine (TFM) und natürliche Holzfurniere erfordern eine hermetische Kantendichtung, um die Kernfasern von den umgebenden atmosphärischen Bedingungen zu isolieren. Konventionelle Ethylen-Vinylacetat (EVA) Heißkleber versagen im Laufe der Zeit in feuchten Umgebungen und hinterlassen eine sichtbare Klebelinie, die unter thermischem Stress schwächer wird. Moderne Herstellerspezifikationen verlangen Polyurethan-Reaktive (PUR) Klebstofftechnologien oder direkte Heißluft-/Laser-Nullfugen-Kantenbandung. PUR bildet chemische Vernetzungen innerhalb der Substratfasern und erzeugt eine nahezu unsichtbare Klebefuge mit Feuchtigkeitsbeständigkeit und thermischer Stabilität von minus 40 bis über 100 Grad Celsius.
Emissionen und Umweltzertifizierung
Internationale Beschaffungsrahmen erfordern eine zertifizierte Überprüfung der flüchtigen organischen Verbindungen (VOC). Die Herstellung von Qualitäts-Tischlerarbeiten hält sich an strenge Emissionsgrenzwerte und erfüllt die Anforderungen der California Air Resources Board (CARB) Phase 2, EPA TSCA Title VI und der europäischen E1/E0-Standards. Nachhaltige Beschaffung erfordert die Zertifizierung der Chain of Custody des Forest Stewardship Council (FSC), die bestätigt, dass Holzfasern aus nachhaltig bewirtschafteten Wäldern stammen.
Hardwarekinematik: Maximierung der unzugänglichen volumetrischen Kapazität
Ein Eckschrank funktioniert nur so effektiv wie seine mechanische Hardware. Stagnierende Regale innerhalb eines 900 mm tiefen Eckmoduls sind in einem hochwertigen Design grundsätzlich obsolet. Die Beschaffung von gewerblichen Einheiten erfordert eine Analyse von kinematischen Hardwaresystemen, die für hohe Tragfähigkeiten und zyklische Belastbarkeit ausgelegt sind.
Mechanische Optimierungssysteme
- LeMans / Kidney-Trays: Mit organisch gebogenen schwebenden Regalen, die vollständig außerhalb des Gehäuseumrisses artikulieren, beruhen diese Systeme auf vertikalen Montagesäulen, die an der Gehäusewand und dem Sockel befestigt sind. Der ingenieurtechnische Schwerpunkt liegt vollständig auf der Zugfestigkeit des Dreharms und sanften Verzögerungsdämpfern, die über 25 Kilogramm pro Tablett ohne nach unten gerichtete Durchbiegung unterstützen.
- Magic Corner / Ausziehbare Gelenke: Mit rahmenmontierten Fronttüren, die mit internen Schiebeschassis verbunden sind, zieht das Öffnen der Frontbaugruppe gleichzeitig die internen Rückecken-Drahtkörbe vorwärts entlang robuster Bodenschienen. Hochwertige Kugellagerführungen und kaltgewalzte Stahlverbindungsarme sind hier unverzichtbar, um Verwindungen und Türdurchbiegungen zu beseitigen.
- Dreiviertel- und Vollkreis-Drehplatten: Zentrisch auf einem verstellbaren zentralen Stahlpfosten bleiben drehende Karussells ein Grundpfeiler für symmetrische L-förmige Anordnungen. Moderne Iterationen bevorzugen eine unabhängige Tablettrotation mit rutschfesten strukturierten Basen, integrierten Randabdeckungen und sanften mechanischen Rastpunkten, die die Türen leise wieder in die Ausrichtung führen.
Führende Hersteller integrieren Hardware von weltweit zertifizierten Hardwareproduzenten wie Blum, Grass oder Kesseböhmer, um sicherzustellen, dass dynamische Elemente eine Mindestanzahl von 50.000 bis 100.000 Betriebszyklen unter maximalen Lastwerten garantieren. Essent Home konstruiert interne Schrankunterbaugruppen rund um vorgebohrte CNC-Bohrmuster, die bis auf den halben Millimeter abgestimmt sind, und garantieren eine spielfreie Montagekompatibilität mit diesen Hochleistungs-Kinematiksystemen.
Bewertung eines zuverlässigen Exporteurs für Eckschränke
Die Suche nach einem kompetenten Fertigungspartner erfordert einen Blick über einfache ästhetische Oberflächenveredelungen hinaus. Gewerbliche Käufer benötigen absolutes Vertrauen in industrielle Skalierbarkeit, präzise Fertigungsmaschinen und strenge Qualitätssicherungssysteme.
Automatisierte CNC-Nesting und Toleranzen
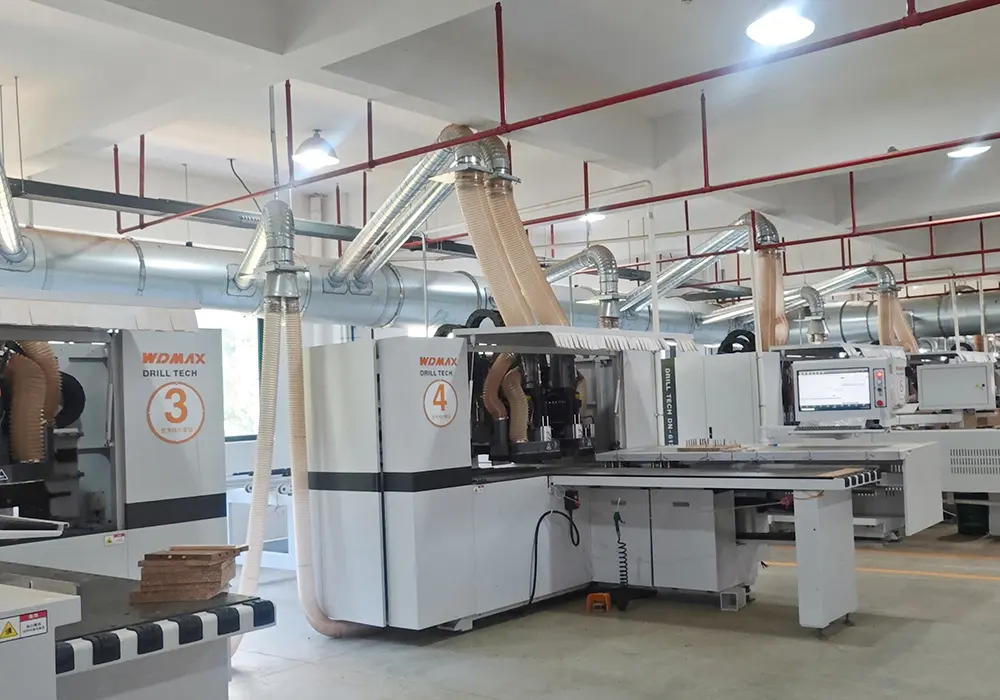
Moderne volumetrische Tischlerproduktion hängt von hochpräzisen, computergestützten numerischen Steuerung (CNC) Bearbeitungszentren ab. Plattenzuschnitt, vertikales Bohren, Reihenschrauben und horizontales Kantenfräsen sollten idealerweise in synchronisierten automatisierten Nesting-Umgebungen ausgeführt werden. Menschliche manuelle Neupositionierung während der Fertigung führt zu kumulativen geometrischen Fehlern. Ein erstklassiger Exporteur für Eckschränke hält die automatisierten Produktions-Toleranzen innerhalb von ±0,3 mm über große Produktionsläufe, was garantiert, dass jede Zapfen-, Dübelbohrung und Cam-Lock-Tasche fehlerfrei während der Montage vor Ort zusammenpasst.
Strenge Qualitätskontrollpunkte
Ein Fertigungsbetrieb auf Unternehmensebene setzt formale Qualitätskontroll (QC) Protokolle in jeder Produktionsphase ein. Dazu gehören die Qualitätskontrolle von eingehenden Materialien (IQC), die den Feuchtigkeitsgehalt und die Kern-Dichte des Bretts testet, die Qualitätskontrolle während des Prozesses (IPQC), die dimensionale Abweichungen und die Haftfestigkeit der Kantenverkleidung über Abziehprüfungen überprüft, sowie die Endqualitätskontrolle (FQC). Vor dem Verpacken müssen vollständige Gehäuse-Mockups auf den Fertigungsbühnen errichtet werden, um die Rechtwinkligkeit, die Konsistenz der Türöffnungen (standardisiert auf 2,5 mm–3 mm Ränder) und das kinematische Gleichgewicht unter Last zu testen.
Einrichtungen wie Essent Home stellen eine durchgängige Rückverfolgbarkeit über Batch-Produktionslinien sicher. Standardisiertes Scannen von Barcodes einzelner Komponenten bestätigt, dass alle bearbeiteten Platten, kantenversiegelten Teile und komplementären Montagehardware-Pakete mit den Projektwerkstattzeichnungen übereinstimmen, bevor sie die Verpackungslogistik erreichen.
Verpackungsengineering und internationale Logistikprotokolle
Der Export maßgeschneiderter Holzarbeiten über interkontinentale Handelsrouten setzt verpackte Schränke dynamischen Stößen, Vibrationsresonanz, Feuchtigkeitssättigung und maritimen Klimabedingungen aus. Die Sicherung der Integrität spezialisierter Produkte erfordert gezielte Verpackungswissenschaft.
Flachpack (RTA) versus Vollständig Montierte Frachtoptimierung
Logistische Effizienz bestimmt das gewählte Versandformat basierend auf den Möglichkeiten des Zielorts:
- Flachpack (Bereit zum Zusammenbauen): Bietet eine außergewöhnliche Raumausnutzung im Container, minimiert die Kubikmeter (CBM) Frachtkennzahlen. Hochdichte Verpackungsschichten nutzen schwere Wabenpappe als äußere Boxen, getrennt durch hochdichte Polyethylen (EPE) Schaumplatten, um Oberflächenmikroabrasionen zu beseitigen. Die Kanten der Platten werden mit mehrschichtigen geformten Kunststoff-Eckenschutzvorrichtungen gesichert, die in der Lage sind, erhebliche Kantenaufprallgeschwindigkeiten während des intermodalen Transports zu absorbieren.
- Rigid (Fabrikmontiert): Verkürzt drastisch die Installationszeiten vor Ort und die Arbeitskosten in hochpreisigen kommerziellen Märkten. Vollständig verklemmte, geklebte und rechtwinklige Gehäuse benötigen robuste interne Verstärkungen, um dynamische Verformungskräfte daran zu hindern, Verbindungen während des Containertransports zu lösen. Externe Verpackungen erfordern verstärkte Holzrahmenkisten oder geschlossene Sperrholz- Versandboxen, die nach ISPM 15 hitzebehandelten phytosanitären Standards konstruiert sind.
Umweltschutz im maritimen Transit
Container, die durch äquatoriale Zonen fahren, erleben dramatische Temperaturschwankungen, die interne "Containerregen" oder Kondensationszyklen erzeugen. Ein professioneller Exporteur von Eckschränken integriert Feuchtigkeitsabsorberbeutel mit Calciumchlorid in jede verpackte Einheit, indem er einzelne Boxen in hermetisch versiegelter, reißfester Stretchfolie einwickelt. Dieser Schritt neutralisiert relative Feuchtigkeitsspitzen und verhindert das Quellen des Substrats, das Ablösen von Furnieren oder vorzeitige Oberflächenoxidation auf stählernen kinematischen Führungen.
Häufig gestellte Fragen (FAQ)
Wie unterscheiden sich blinde Eckunterschränke von standardmäßigen Eckunterschränken in den Herstellungsspezifikationen?
Blinde Eckschränke verfügen über eine verlängerte, nicht sichtbare Gehäusezone, die hinter einer sich kreuzenden Schrankreihe verborgen ist, was präzise Innenzugangshardware und ein nicht funktionales blindes Paneel erfordert. Mechanisch benötigen sie spezialisierte Türscharnier mit Versatz (typischerweise 95° bis 110° dicke Türscharniere) und erweiterte interne Gehäuseverstärkungen, um dynamische Auszugsschalen zu unterstützen. Standard-Eckunterschränke, wie diagonale oder 90-Grad L-förmige Einheiten, verteilen die Lasten symmetrisch, haben zwei sichtbare Zugangspaneele oder Falttüren und nutzen Mittelstangenkarussells oder geneigte Innenwände.
Welches Kernsubstrat bietet das beste Gleichgewicht zwischen Schraubensicherung und Stabilität für Eckschränke?
Hochdichte, feuchtigkeitsbeständige Sperrholzplatten (7-lagig bis 9-lagig Birke oder Eukalyptus-Kern) bieten die beste strukturelle Leistung für Eckschränke aufgrund ihrer kreuzlaminierten Faserorientierung. Diese Struktur maximiert den Widerstand gegen Schraubensicherung entlang der Flächen und Kanten, was entscheidend ist, wenn hängende Hardwarehalterungen gesichert werden. Für Projekte, die strukturelle Kriterien mit budgetären Parametern in Einklang bringen, bietet feuchtigkeitsbeständige Spanplatte (P5-Qualität), die mit Hochdruckmelamin behandelt wurde, ein Gleichgewicht zwischen Oberflächenstabilität und angemessener dimensionaler Haltbarkeit.
Können Eckschrankeinheiten vorgefertigt mit vorinstallierter Auszugsmechanik versendet werden?
Kinematische Hardware wird während des Transports in der Regel von der Hauptkonstruktion getrennt. Während die Konstruktion vollständig montiert und geklebt versendet werden kann, werden schwere bewegliche Metallelemente—wie artikulierte Zwillingsregale oder ausziehbare Karussells—typischerweise flach in separaten Unterkartons mit vorgebohrten Führungsbohrungen verpackt. Das Vorgehen, bewegliche mechanische Systeme im Inneren des Schranks vorzuinstallieren, macht schwere Metallkomponenten anfällig für Verschiebungen während des maritimen Transports, was interne Montageschrauben abreißen oder die umgebenden Wandstrukturen der Konstruktion strukturell brechen kann.
Welche Kantenbandtechnologie ist am besten geeignet, um Delaminierung bei Exportmöbeln zu verhindern?
Polyurethan-Reaktiv (PUR) Kantenband und Nullfugen-Heißluft-/Laserkantenband sind überlegen gegenüber traditionellen EVA-Klebstoffen. PUR schafft eine irreversible chemische Bindung, die den Kern gegen Dampf, Umgebungsfeuchtigkeit und hohe Temperaturen versiegelt. Dieser Prozess hinterlässt eine extrem dünne, wasserdichte Fugenlinie, die sicherstellt, dass der Schrankrand nicht delaminiert, selbst während des maritimen Transports oder bei langfristiger Platzierung in warmen, feuchten Küsteninstallationen.
Wie verwaltet ein Exporteur von Eckschränken die Maßtoleranzen, wenn Holz mit komplexen Metallmechanismen kombiniert wird?
Die Präzision wird durch die Verankerung sowohl der Plattenbearbeitung als auch der Metallkomponentenfertigung an synchronisierten digitalen CAD/CAM-Vorlagen gewährleistet. Holzplatten werden mit hochpräzisen CNC-Fräsen geschnitten und gebohrt, die innerhalb einer aktiven Toleranz von ±0,3 mm bis ±0,5 mm arbeiten. Gleichzeitig werden Metallgleise, Montageschalen und Dreharme durch Laserschneiden und automatisierte Stanzwerkzeuge hergestellt. Fabrikversuche werden durchgeführt, bei denen Hardwareläufe direkt an Produktionsplatten montiert werden, um die mechanische Fluidität, die bindefreien Türschlüsse und die einheitlichen Schattenlinien vor dem Verpacken zu garantieren.
Beschaffungs- und kundenspezifische Fertigungspartnerschaften
Die Balance zwischen räumlicher Effizienz, architektonischer Haltbarkeit und Produktionsskalierbarkeit erfordert systematisches Engineering. Von der Auswahl des Substrats und der Haltbarkeit der chemischen Bindung bis hin zu automatisierter CNC-Fräsung und dem Design von Schutzverpackungen beeinflusst jeder Schritt in der Produktionskette den Erfolg einer Inneninstallation. Eine Partnerschaft mit einem engagierten Hersteller beseitigt die Volatilität im Beschaffungsprozess und bietet die Präzision, die bei hochwertigen gewerblichen, Mehrfamilien- und Gastgewerbeprojekten gefordert wird.
Reichen Sie Ihre architektonischen Pläne, Hardwarepläne und vollständigen Projektspezifikationen direkt an das Ingenieurteam von Essent Home ein, um eine detaillierte Machbarkeitsanalyse der Fertigung, die Planung von Prototypen und eine Überprüfung der wettbewerbsfähigen Großhandelspreise zu initiieren.