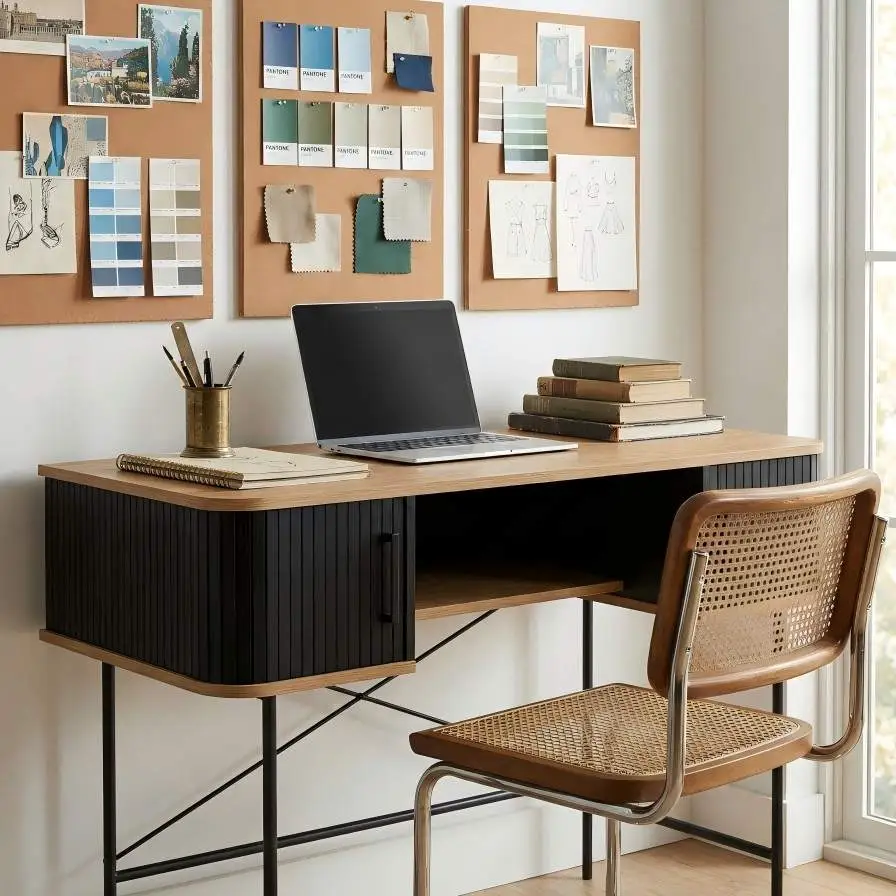
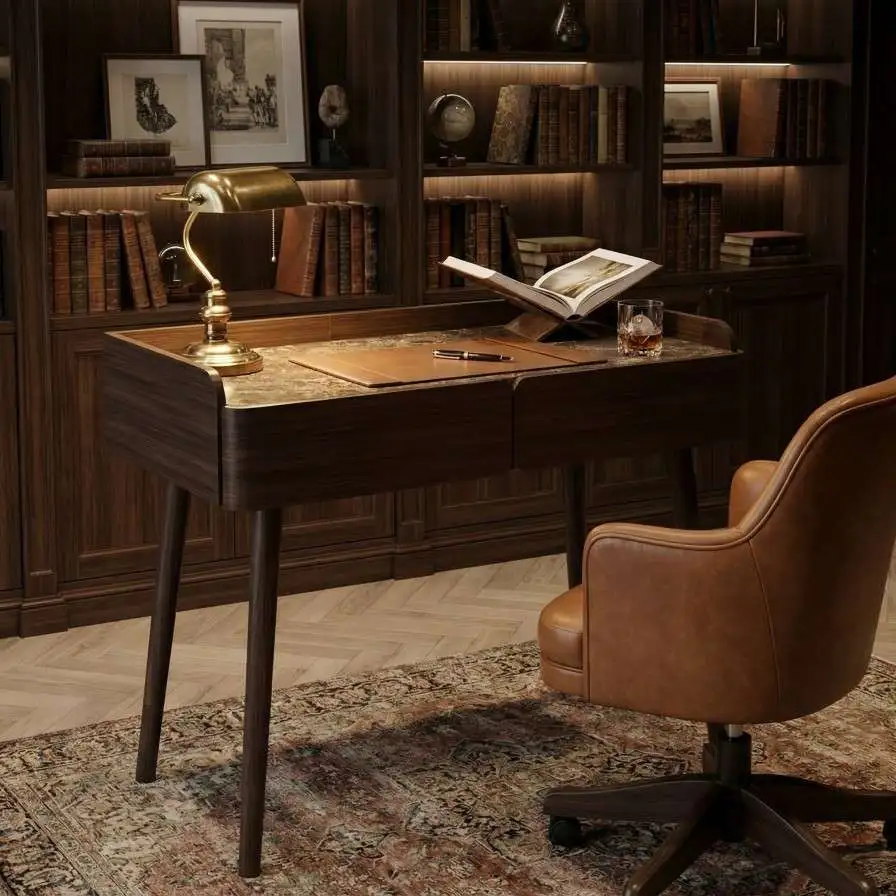
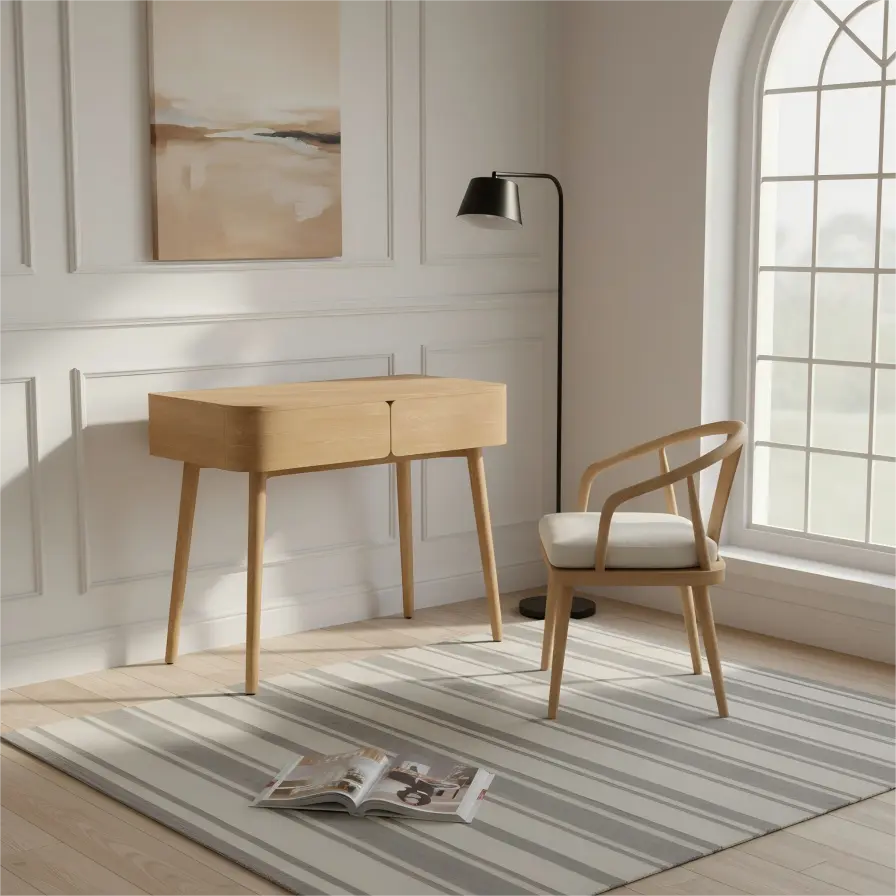
Die Zusammenarbeit mit einem desks OEM Partner stellt eine strategische Entscheidung für Möbelmarken, Architekturbüros und Beschaffungsspezialisten dar, die konsistente Produktqualität, skalierbare Fertigung und Anpassungsfähigkeiten im Design benötigen. Im Gegensatz zu Standardkäufen von Schreibtischen beinhalten OEM-Beziehungen die gemeinsame Entwicklung von Spezifikationen, die Integration proprietärer Designs und Produktionsprozesse, die mit der Marktpositionierung der Kunden übereinstimmen. Der Unterschied zwischen einem Lieferanten, der lediglich fertigt, und einem, der aktiv an Ingenieurwesen und Qualitätssicherung teilnimmt, definiert den Erfolg großangelegter Möbelprogramme.
Die Beschaffung von gewerblichen Schreibtischen umfasst typischerweise Volumina, die die Standardlagerkapazitäten überschreiten, und erfordert Fertigungssysteme, die in der Lage sind, Batchgrößen von Hunderten bis Tausenden von Einheiten zu bewältigen, ohne die Konsistenz der Oberfläche oder die Präzision der Montage zu beeinträchtigen. Die desks OEM Landschaft umfasst spezialisierte Werkstätten, mittelgroße Plattenverarbeitungsfabriken und hochkapazitive automatisierte Linien, die jeweils über unterschiedliche Fähigkeiten in Bezug auf Materialhandling, Kantenbearbeitung und Oberflächenbeschichtung verfügen. Das Verständnis dieser Produktionsarchitekturen hilft den Kunden, ihre Anforderungen mit dem geeigneten Fertigungspartner abzugleichen.
Strukturingenieurwesen und Materialauswahl in Desks OEM Produktion
Die Ingenieurphase eines OEM-Schreibtischprogramms legt die Grundlage für Leistung, Haltbarkeit und Montageeffizienz. Die strukturelle Integrität unter Last, Widerstand gegen Durchbiegung und Stabilität über längere Nutzungszeiträume hängen von der Wahl der Kernmaterialien und dem Rahmen-Design ab. Während Spanplatten und mitteldichte Faserplatten (MDF) nach wie vor gängige Substrate für Schreibtischoberflächen sind, spezifizieren höherwertige Programme zunehmend feuchtigkeitsbeständige Kernmaterialien, mehrschichtige Sperrholzplatten oder Holzverbundwerkstoffe mit verbesserter Schraubenzugfestigkeit und reduzierten Verzugstendenzen.
Rahmensysteme—ob feststehend, höhenverstellbar oder freitragend—bringen zusätzliche ingenieurtechnische Überlegungen mit sich. Die Schnittstelle zwischen der Schreibtischplatte und dem Rahmen erfordert präzises Bearbeiten von Gewindeeinsätzen, Ausrichtungsdübel oder gefangenen Muttern, je nach Montageverfahren. OEM-Lieferanten müssen Variationen in den Rahmenkonstruktionen berücksichtigen, ohne für jede neue Bestellung eine Umrüstung zu verlangen. Modulare Rahmenarchitekturen, bei denen Beinanordnungen und Querträger so gestaltet sind, dass sie mehrere Größen und Formen von Schreibtischplatten akzeptieren, bieten Flexibilität und gleichzeitig Produktions-effizienz.
- Materialauswahl: E0/E1-Grad Spanplatte für Standardanwendungen; feuchtigkeitsbeständiges HDF für feuchte Umgebungen; hochdichtes Birkenfurnier für schwere Arbeitsplätze.
- Kanten- und Stoßfestigkeit: PVC-Kantenband (2–3mm) für Standardhaltbarkeit; ABS oder PP für höhere Stoßzonen; Furnier- oder Massivholzkanten für erstklassige Ästhetik.
- Rahmen-zu-Top-Befestigung: Gewindeeinsätze mit Maschinenschrauben bieten eine höhere Drehmomentfestigkeit als Holzschrauben, was für Schreibtische, die mehrere Montage- und Demontagezyklen durchlaufen, unerlässlich ist.
Oberflächenbehandlung und Beschichtungssysteme
Schreibtischoberflächen in gewerblichen Umgebungen stehen ständig in Kontakt mit Schreibgeräten, Getränken, Reinigungsmitteln und UV-Strahlung durch Fenster. Das während der OEM-Produktion ausgewählte Beschichtungssystem beeinflusst direkt die Fleckenbeständigkeit, Kratzhärte und Farbbeständigkeit. Melaminimprägnierte Dekorpapiere, die unter Hitze und Druck verbunden sind, bieten eine robuste Widerstandsfähigkeit gegen alltägliche Abnutzung, während Polyurethan (PU) oder Polyesterlacke ein höheres Glanzniveau und eine überlegene Farbtiefe bieten. Für Programme, die natürliches Holzfurnier spezifizieren, sorgt ein mehrschichtiger UV-härtender oder Umwandlungslack für die Klarheit und den Schutz, die von hochwertigen Büroumgebungen gefordert werden.
Der Anwendungsprozess selbst beeinflusst die Endqualität. Inline-Rollbeschichtungssysteme gewährleisten eine gleichmäßige Schichtdicke und schnellere Aushärtung, während die Sprühapplikation komplexere Formen und Kanten ermöglicht. OEM-Anlagen mit geschlossenen Klimakontrollsystemen in ihren Beschichtungsanlagen reduzieren Mängel durch in der Luft befindliche Partikel und Feuchtigkeitsvariationen und erreichen Erstausbeutequoten von über 95 % für kritische Oberflächen.
- Melaminplatten: Erhältlich in einer breiten Palette von einfarbigen, Holzmaserung und abstrakten Mustern; Kratzfestigkeit gemessen nach der ISO 4586-Testmethode.
- Lackoberflächen: Hochglänzende Polyester-Systeme bieten Reflexionswerte über 90 %, erfordern jedoch staubfreie Spritzkabinen und verlängerte Aushärtungsöfen.
- Furnieranpassung: Buchfurnier oder versetzte Furnierlagen erfordern eine sorgfältige Auswahl und Schnittorientierung der Stämme, um Farbabweichungen zwischen Produktionschargen zu minimieren.
Materialauswahl und Oberflächenbehandlung sind keine unabhängigen Entscheidungen; sie interagieren mit der Geometrie des Schreibtisches. Profilierte Kanten, gebogene Vorderseiten oder integrierte Kabelmanagementkanäle setzen Einschränkungen sowohl für die Substratformung als auch für die Beschichtungsanwendung. OEM-Partner mit hauseigenen CNC-Bearbeitungs- und Kantenprofilierungsfähigkeiten reduzieren den Bedarf an sekundären Operationen, verkürzen die Durchlaufzeiten und verbessern die Maßgenauigkeit.
Produktionsablauf und Qualitätssicherung für OEM-Bestellungen von Schreibtischen
Ein effektives OEM-Produktionssystem folgt einem sequenziellen Workflow von der Plattenverlegung bis zur Endverpackung, mit Qualitätssicherungsstufen in jeder Phase. Der Prozess beginnt mit der Materialkonditionierung, die es den Platten ermöglicht, sich an die Umgebungsbedingungen der Fabrik anzupassen – wodurch Verzug nach der Montage, verursacht durch Feuchtigkeitsunterschiede, reduziert wird. Als Nächstes schneiden CNC-Plattensägen die Komponenten auf präzise Maße, wobei Toleranzen typischerweise auf ±0,5 mm für Standardarbeiten und ±0,2 mm für hochpräzise Programme gehalten werden.
Kantenanleimung erfolgt unmittelbar nach dem Schneiden, bevor gebohrt oder gefräst wird, um Kantenschäden während der nachfolgenden Handhabung zu verhindern. Moderne Kantenanleimmaschinen tragen Klebstoff auf, schneiden bündig und polieren die Kante in einem kontinuierlichen Prozess, wodurch nahtlose Verbindungen selbst bei 3 mm dicken Kanten erreicht werden. Bohrarbeiten für Einsätze, Kabelanschlüsse und Befestigungspunkte werden dann auf speziellen Punkt-zu-Punkt-Bohrmaschinen durchgeführt, wobei Vorlagen oder programmatische Koordinaten verwendet werden, die aus den 3D-Modellen der Kunden abgeleitet sind.
Die Rahmenfertigung — sofern im OEM-Bereich enthalten — umfasst das Schneiden, Schweißen (für Stahlbasen) oder Biegen (für Rohrdesigns), gefolgt von Pulverbeschichtung oder Galvanisierung. Qualitätsprüfungen in dieser Phase umfassen die dimensionale Überprüfung, die Inspektion der Schweißnähte und Tests zur Haftung der Beschichtung. Montage und Verpackung erfolgen in der finalen Phase, wobei jede Einheit mit geeigneten Eckenschutzvorrichtungen, Kantenschutz und Feuchtigkeitsschutzverpackung verpackt wird, um den Containertransport und die Lagerung im Lager zu überstehen.
- Dimensionale Kontrollen im Prozess: Lasermesssysteme an Schneidelinien bieten Echtzeit-Feedback und lehnen automatisch nicht konforme Platten ab.
- Tests zur Integrität des Klebstoffs: Abziehversuche an kantenangeleimten Proben überprüfen die Klebkraft; Temperaturwechseltests simulieren extreme Logistikbedingungen.
- Abschlussprüfung der Montage: Eine Stichprobe vollständig montierter Schreibtische unterzieht sich Stabilitäts- und Lasttests (z. B. EN 527 oder BIFMA X5.5 Standards), bevor sie freigegeben wird.
Das Verpackungsdesign für OEM-Schreibtischprogramme erhält oft nicht genügend Aufmerksamkeit, beeinflusst jedoch direkt die Schadensraten während des Transports und die Effizienz beim Auspacken am endgültigen Zielort. Flachpackdesigns mit vorinstallierten Dübel und festgehaltenen Schrauben reduzieren die Montagezeit, während geformte Schaum- oder Wabenpappeinsätze Ecken und Kanten schützen. OEM-Lieferanten mit eigener Verpackungsentwicklung können die Kartondimensionen für die Containerverwendung optimieren, um die Versandkosten zu senken und gleichzeitig die Schutzstufen aufrechtzuerhalten.
Integration von Kabelmanagement- und Konnektivitätsfunktionen
Moderne Schreibtischbenutzer benötigen integrierte Lösungen für Strom, Daten und Kabelverlegung. OEM-Programme beinhalten jetzt routinemäßig vorgefertigte Grommetlöcher, Kabelkanäle auf der Unterseite und ausfahrbare Strommodule als Standardoptionen. Die Integration dieser Funktionen während der Herstellung — anstatt als Nachrüstoptionen — gewährleistet die Ausrichtung mit den strukturellen Elementen der Schreibtische und bewahrt die saubere Ästhetik, die von Designern gewünscht wird.
Technische Herausforderungen ergeben sich aus der Koordination der Platzierung von Kabeldurchführungen mit den internen Rahmenkomponenten. Bei höhenverstellbaren Schreibtischen muss das Kabelmanagementsystem eine vollständige Bewegungsfreiheit bieten, ohne die elektrischen Kabel zu belasten. OEM-Lieferanten mit Erfahrung in der Produktion motorisierter Schreibtische integrieren spezielle Kabelketten oder federbelastete Kabelspulen, die die Kabel während des Bewegungsbereichs sicher halten. Ebenso erfordern Schreibtische mit integrierten drahtlosen Ladepads präzise Vertiefungen und Überlegungen zur Wärmeableitung, was eine enge Zusammenarbeit zwischen dem OEM und dem Elektronikkomponentenlieferanten erfordert.
- Ösenstandorte: Typischerweise 100–150 mm vom hinteren Rand positioniert, spaced um zwei bis drei Kabelbündel aufzunehmen.
- Kabeltragsmaterial: Perforierter Stahl oder ABS-Kunststoff; die Wannen sollten zur Wartung und Reinigung abnehmbar sein.
- Kompatibilität der Strommodule: Universelle Steckdosen (EU, US, UK) oder USB-A/C-Ports erfordern spezifische Ausschnittformen und Tiefenfreiräume.
Mit der Entwicklung der Bürotechnologie wird die Fähigkeit, Schreibtischdesigns an neue Konnektivitätsstandards anzupassen, zu einem Wettbewerbsvorteil. OEM-Partner, die modulare Designarchitekturen beibehalten – bei denen Kabelmanagement und Strommodule ohne Neugestaltung des Schreibtischs oder Rahmens ausgetauscht werden können – bieten den Kunden längere Produktlebenszyklen und ein reduziertes Risiko der Obsoleszenz.
Kollaboratives Design und Spezifikation in OEM-Projekten für Schreibtische
Ein erfolgreiches OEM-Schreibtischprogramm basiert auf klarer Kommunikation zwischen dem Designteam des Kunden und der Ingenieurabteilung des Herstellers. Das ursprüngliche Briefing umfasst typischerweise 2D-Zeichnungen, 3D-Modelle, Materialproben und Leistungsziele. Die Rolle des OEM besteht darin, diese Designabsichten in herstellbare Spezifikationen zu übersetzen und potenzielle Probleme wie Untercuts, die die Kantenverarbeitung komplizieren, oder Materialdicken, die über große Spannweiten Verformungen verursachen können, zu identifizieren.
Prototyping ist ein wesentlicher Schritt in diesem kollaborativen Prozess. Ein physisches Modell – oft im Maßstab 1:1 – ermöglicht die Überprüfung der Ergonomie, der Montagefolge und des Erscheinungsbilds der Oberfläche. Während der Prototypenphase werden Anpassungen an der Platzierung von Befestigungselementen, Kantenprofilen und Beschichtungstechniken vorgenommen, ohne die Produktionszeiten zu beeinträchtigen. Der Feedback-Zyklus zwischen Kunde und OEM in dieser Phase reduziert erheblich die Anzahl der erforderlichen Änderungen während der Serienproduktion und gewährleistet vorhersehbare Lieferzeiten.
Dokumentation ist ein weiterer Bereich, in dem professionelle OEM-Praktiken einen Mehrwert bieten. Umfassende technische Unterlagen, einschließlich Sicherheitsdatenblätter, Prüfberichte und Installationshandbücher, unterstützen die eigenen Qualitätsmanagementsysteme der Kunden und bieten Rückverfolgbarkeit. Für Programme, die für LEED- oder BREEAM-zertifizierte Projekte bestimmt sind, wird die Dokumentation von emissionsarmen Materialien und zertifizierten Holzquellen zur Anforderung, und der OEM muss die erforderlichen Zertifizierungen der Lieferkette aufrechterhalten.
- Technische Zeichnungen: Sollten Toleranzen, Holzmaserungsrichtung (für Furnier) und Details zur Kantenbehandlung enthalten.
- Oberflächenstandards: Referenzmuster oder Pantone/RAL-Farbcodes mit angegebenen Glanzgraden.
- Verpackungsanweisungen: Kennzeichnungsanforderungen, Stapelmuster und Palettierungsrichtlinien.
Für Kunden, die eine einzige Quelle für sowohl Standard- als auch maßgeschneiderte Schreibtischkonfigurationen suchen, reduziert die Zusammenarbeit mit einem OEM, der modulare Komponentenfamilien anbietet, die Komplexität der Verwaltung mehrerer Lieferantenbeziehungen. Essent Home bietet einen strukturierten Ansatz für OEM-Programme für Schreibtische, der interne Materialtechnik, Produktionsplanung und Qualitätskontrolle kombiniert, um die Anforderungen von gewerblichen Innenräumen, Gastgewerbe und Bildungsprojekten zu erfüllen.
Häufig gestellte Fragen zur OEM-Herstellung von Schreibtischen
Q1: Was ist die typische Vorlaufzeit für eine OEM-Bestellung von 500 Schreibtischen?
Die Vorlaufzeiten variieren je nach Komplexität des Designs und Verfügbarkeit von Rohmaterialien. Bei Standardkonfigurationen mit Melaminoberflächen und vorhandenen Werkzeugen liegt die Produktion oft zwischen 6 und 10 Wochen nach Auftragsbestätigung. Maßgeschneiderte Oberflächen, Furnierauswahl oder spezielle Kabelmanagementfunktionen können diesen Zeitraum auf 12–16 Wochen verlängern, da zusätzliche Schritte wie die Anpassung von Farben oder die Genehmigung von Prototypen erforderlich sind. Die Berechnung der Vorlaufzeit sollte die Materialbeschaffung (Platten, Kantenband, Beschläge), Oberflächenbehandlung, CNC-Bearbeitung, Montage, Verpackung und die endgültige Qualitätsinspektion umfassen. Die Kommunikation mit dem OEM während der Angebotsphase hilft, einen realistischen Zeitrahmen basierend auf der aktuellen Auslastung der Fabrik und den Materialversorgungsketten festzulegen.
Q2: Kann ein OEM-Lieferant Designänderungen nach Produktionsbeginn berücksichtigen?
Designänderungen sind möglich, unterliegen jedoch der Machbarkeit und dem Produktionsstadium. Änderungen, die vor der Materialbestellung vorgenommen werden, sind in der Regel unkompliziert und erfordern nur überarbeitete Zeichnungen und aktualisierte CNC-Programme. Sobald Platten geschnitten oder beschichtet sind, werden Modifikationen kostspieliger und können zu Materialverschwendung oder -verschrottung führen. Viele OEM-Verträge spezifizieren ein "Freeze"-Datum, nach dem Änderungen zusätzliche Kosten oder Zeitplananpassungen verursachen. Um Störungen zu minimieren, werden die Kunden ermutigt, alle Spezifikationen – einschließlich Abmessungen, Oberflächen und Beschläge – während der Prototypenphase abzuschließen. Wenn Änderungen in der späten Phase unvermeidlich sind, wird der OEM die Auswirkungen auf den Produktionsfluss bewerten und einen überarbeiteten Zeitplan und Kostenvoranschlag bereitstellen.
Q3: Welche Standards sollten für die Stabilität und Lastprüfung von Schreibtischen in der OEM-Produktion herangezogen werden?
Die am weitesten anerkannten Standards für kommerzielle Schreibtische sind die europäische EN 527-Serie (insbesondere EN 527-2 für Stabilität und Festigkeit) und der nordamerikanische BIFMA X5.5-Standard. Diese Standards definieren Prüfmethoden für die vertikale Last auf der Tischplatte, die horizontale statische Last und die Stoßfestigkeit. Für höhenverstellbare Schreibtische umfasst EN 527-2 erweiterte Zyklustests für den Hebemechanismus. Ein OEM-Lieferant, der regelmäßig nach diesen Standards testet, wird auf Anfrage Prüfberichte bereitstellen und somit die Gewissheit bieten, dass das Schreibtischdesign die Haltbarkeitsanforderungen für den täglichen Büroeinsatz erfüllt. Die Kunden sollten angeben, welcher Standard für ihr Projekt gilt, da die Anforderungen an Vertragsmöbel (intensive Nutzung) sich von denen für leichte Wohnprodukte unterscheiden.
Q4: Wie wird die Farb- und Strukturkonstanz über verschiedene Produktionschargen hinweg aufrechterhalten?
Für Melamin- und Dekorfolien wird die Chargenvariation minimiert, indem von renommierten Dekorpapierfabriken bezogen wird, die strenge Farbkontrollstandards einhalten. OEMs bestellen in der Regel eine einzige Charge Dekorpapier, die für das gesamte Programm ausreicht, um Konsistenz zu gewährleisten. Für lackierte Oberflächen werden Farbmessungen mit einem Spektrophotometer und Toleranzgrenzen (z. B. ΔE ≤ 1.0) verwendet, um jede Charge zu genehmigen. Die Abstimmung der Furnierstruktur ist herausfordernder; OEMs mit robusten Furnierauswahlprozessen sortieren Furnierblätter nach Farbe und Figur vor und bestellen oft mehr Furnier, um eine Übereinstimmung über die Produktionsreihe hinweg zu ermöglichen. Musterplatten aus jeder Produktionscharge werden zur Referenz aufbewahrt, sodass jede Abweichung erkannt und korrigiert werden kann.
Q5: Welche Verpackungsmethoden schützen Schreibtische während des internationalen Versands?
Professionelle OEM-Verpackungen kombinieren Ecken- und Kantenschutz sowie umwickelnde Karton- oder Schaumstoffpolsterung. Schreibtischplatten werden typischerweise flach verpackt, wobei jede Einheit durch Zwischenschichten aus Papier oder Schaumstoffblättern getrennt wird, um Oberflächenabrieb zu verhindern. Rahmen und Beine werden in separaten Kartons mit passgenauen geformten Zellstoff- oder EPE-Schaumstoffeinlagen verpackt. Die Kartons werden dann mit Stretchfolie und Kantenschutzvorrichtungen palettiert und oft in einem 20- oder 40-Fuß-Container platziert. Für hochpreisige Lackoberflächen verwenden einige OEMs vakuumversiegelte Plastikfolie mit Trockenmittelbeuteln, um die Feuchtigkeit während des Seeversands zu kontrollieren. Die Containerladepläne werden dokumentiert, um Stabilität und einfache Entladung zu gewährleisten.
Q6: Wie läuft der Prozess zur Beschaffung eines Prototyps von einem Schreibtisch-OEM-Lieferanten ab?
Der Prototypenprozess beginnt typischerweise damit, dass der Kunde detaillierte Entwurfsdateien und eine Material-/Oberflächen-Spezifikation bereitstellt. Der OEM entwickelt dann das Design, erstellt eine Reihe technischer Zeichnungen und generiert CNC-Programme. Eins bis drei physische Prototypen werden unter Verwendung der gleichen Materialien und Prozesse hergestellt, die für die Produktion vorgesehen sind. Diese Prototypen werden dann dem Kunden zur Bewertung vorgelegt—Überprüfung der Abmessungen, Montageanleitungen, Ergonomie und Oberflächenqualität. Alle Anpassungen werden an den OEM zurückgemeldet, der die Zeichnungen überarbeitet und bei Bedarf einen aktualisierten Prototypen produziert. Nach der Genehmigung wird ein "goldenes Muster" genehmigt, und dieses Muster dient als Qualitätsmaßstab für die gesamte Produktionsreihe. Prototyping-Gebühren werden normalerweise separat angeboten und oft mit der endgültigen Bestellung verrechnet.
Für eine detaillierte Projektberatung zu Schreibtisch-OEM-Programmen—einschließlich Materialauswahl, strukturelle Planung, Oberflächenspezifikation und Produktionsplanung—bietet Essent Home Design- und Fertigungsunterstützung, die auf die Anforderungen von gewerblichem, gastronomischem und institutionellem Mobiliar zugeschnitten ist. Technische Datenblätter, Materialbibliotheken und fallbezogene Ingenieurdienstleistungen sind über das Projektmanagement-Team des Unternehmens verfügbar.